

Inženjer nabave uspoređuje dvije ponude za vijke od nehrđajućeg čelika iste veličine, stila glave i količine. Jedan dobavljač nudi nehrđajući čelik 410 po znatno nižoj jediničnoj cijeni. Drugi specificira nehrđajući čelik 316. Oba proizvoda nose istu oznaku od nehrđajućeg čelika, pa je u iskušenju kupiti jeftiniji. Problem je u tome što 410 i 316 nisu međusobno zamjenjivi, a odabir pogrešne kvalitete može značiti mrlje od hrđe, zaplijenjene niti ili preuranjeni kvar.
Ovdje je donji red naprijed: odaberite 316 za bilo koju točku pričvršćivanja koja će biti izložena vlazi, kloridima ili kemikalijama; odaberite 410 kada je radna okolina suha i kada spajač ima veću tvrdoću, otpornost na trošenje ili nižu cijenu. Većina prijevremenih kvarova nehrđajućeg zatvarača događa se jer je 410 korišten tamo gdje je bio potreban 316, a ne obrnuto.
Metalurška razlika: martenzitna vs austenitna
410 i 316 pripadaju dvjema različitim obiteljima nehrđajućeg čelika, a ta obiteljska razlika pokreće svaku usporedbu koja slijedi.
410 je martenzitni nehrđajući čelik. Sadrži otprilike 11,5 do 13,5 posto kroma i vrlo malo ili nimalo nikla. Kada se 410 zagrije iznad kritične temperature i brzo ugasi, njegova se kristalna struktura pretvara u tvrdi martenzit, isti metalurški mehanizam koji se koristi u noževima i alatima za rezanje. Zbog toga se 410 može toplinski obraditi do visokih razina tvrdoće.
316 je austenitni nehrđajući čelik. Sadrži 16 do 18 posto kroma, 10 do 14 posto nikla i 2 do 3 posto molibdena. Nikal stabilizira kubičnu austenitnu strukturu usmjerenu na površinu na sobnoj temperaturi. Austenitni čelici ne mogu se očvrsnuti toplinskom obradom; dobivaju snagu samo hladnom obradom. Ono što gube u tvrdoći, nadoknađuju u otpornosti na koroziju i niskotemperaturnoj žilavosti.
| Vlasništvo | 410 | 316 |
|---|---|---|
| Nehrđajuća obitelj | martenzitni | Austenitni |
| Krom | 11,5–13,5% | 16-18% |
| nikal | Ništa ili u tragovima | 10-14% |
| Molibden | Nijedan | 2–3% |
| Može se otvrdnuti toplinskom obradom | da | br |
Otpornost na koroziju: odlučujuća razlika
Otpornost na koroziju je mjesto gdje se 410 i 316 najoštrije razlikuju, a to je i najčešći razlog kvara na terenu.
316 ima jače rezultate u gotovo svakom okruženju koje sadrži kloride: morska voda, sol za ceste, obalna vlaga, izbjeljivač, sredstva za pranje hrane i prskanje industrijskih kemikalija. Molibden je razlog. Molibden suzbija rupičastu i pukotinsku koroziju, dva najčešća načina kvara za pričvršćivače od nehrđajućeg čelika u kloridnoj upotrebi. Bez njega, lokalno agresivni uvjeti razgrađuju zaštitni oksidni film i stvaraju aktivne korozivne stanice.
410 otporan je na oksidaciju i blagu atmosfersku koroziju i dobro se ponaša u suhim unutarnjim okruženjima. Međutim, kada su prisutni kloridi, male mrlje hrđe i rupe mogu se brzo pojaviti na 410. Ne preporučuje se za vanjske, obalne, pomorske ili kemijske procese.
Koristan kvantitativni prečac je ekvivalentni broj otpornosti na piting (PREN), koji se izračunava kao postotak kroma plus 3,3 puta postotak molibdena plus 16 puta postotak dušika. Tipične vrijednosti su oko 13 za 410 i oko 24 do 26 za 316. Razlika je gotovo dvostruka i objašnjava zašto je 316 zadana ocjena za brodsku opremu i obalne strukture.
Za detaljniji uvid u to kako vijci od nehrđajućeg čelika korodiraju i koliko dugo traju u stvarnoj upotrebi, pogledajte naš vodič za otpornost na koroziju vijaka od nehrđajućeg čelika .
Tvrdoća i mehanička čvrstoća
Ovdje 410 ima jasnu prednost.
Budući da je 410 martenzitni, može se očvrsnuti kaljenjem i popuštanjem. Tipična tvrdoća nakon toplinske obrade kreće se između HRC 30 i HRC 45, ovisno o temperaturi kaljenja i presjeku spojnice. Očvrsli 410 pričvršćivači otporni su na skidanje nastavka, zadržavaju svoje rubove za rezanje navoja i podnose opetovano zatezanje puno bolje od bilo kojeg žarenog 316 dijela.
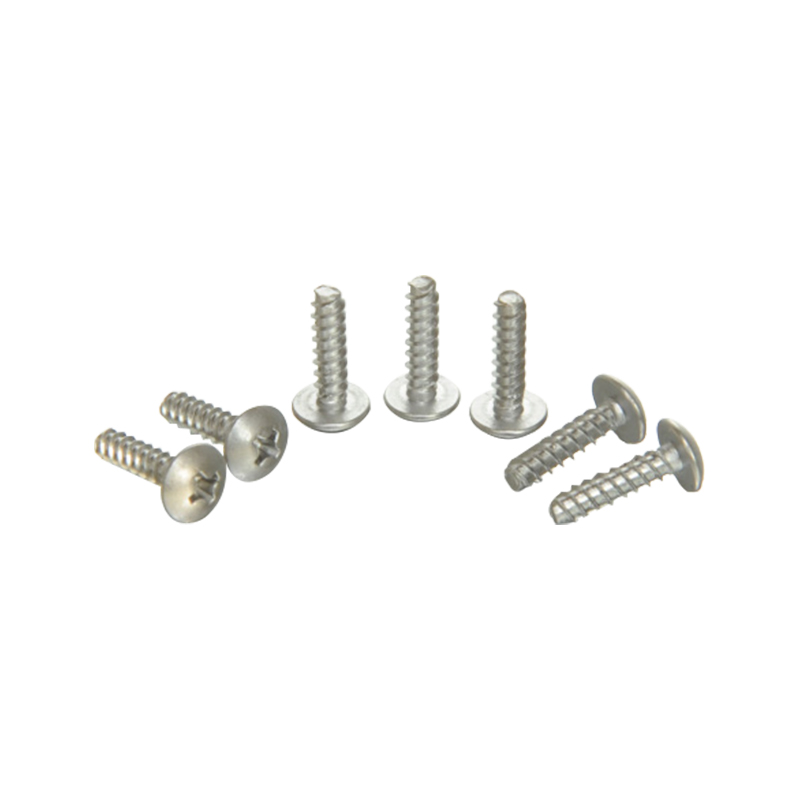 Vijak od nehrđajućeg čelika 410 za kaljeno rezanje navoja Ovaj martenzitni nehrđajući vijak može se kaliti na HRC 30-45, održavajući rezne rubove oštrima i otpornim na skidanje bitova, za razliku od žarenog 316 koji ostaje mekan u primjenama oblikovanja navoja. Pogledajte proizvod →
316 u žarenom stanju doseže otprilike HRB 80 do 90, što odgovara otprilike HRC 15 do 18. Žilav je i duktilan, a hladna obrada mu značajno povećava čvrstoću jer se austenit djelomično pretvara u martenzit pod deformacijom. Ali 316 se ne može očvrsnuti. Ako spojni element od nehrđajućeg čelika mora oblikovati vlastiti navoj u limu ili plastici bez gubitka geometrije rezanja, 410 je inženjerski standard.
316 također je skloniji nagrizanju navoja tijekom zatezanja jer se austenitni nehrđajući čelik može hladno zavarivati pod pritiskom; mazivo za navoje i umjerena brzina zatezanja obično sprječavaju problem.
Magnetsko ponašanje
Magnetski odziv je praktičan detalj koji kupci često zanemaruju sve dok proizvod ne prođe završnu kontrolu.
410 je feromagnetski. Snažno ga privlače magneti, što je zgodno za preuzimanje magnetskog alata na montažnoj traci i može biti potrebno u aplikacijama za očitavanje ili montažu koje se oslanjaju na magnetsku masu.
316 je u biti nemagnetičan u žarenom stanju. Hladna obrada može izazvati slab magnetski odgovor, jer se dio austenita transformira u martenzit pod teškim deformacijama, ali 316 ostaje daleko manje magnetičan od 410 u praktičnoj uporabi. Ako konačni proizvod sadrži kompas, magnetski senzor, MRI opremu ili elektroniku osjetljivu na otklon, navedite 316.
Razmatranja troškova i nabave
Razliku u cijenama između dva razreda lako je objasniti, a teško ignorirati.
316 košta više od 410 iz dva razloga: nikal i molibden. Nikal čini 10 do 14 posto mase 316, a cijene nikla su među najpromjenjivijim inputima u industriji nehrđajućeg čelika. Dodatak molibdena od 2 do 3 posto doprinosi još jednom dodatku. Oba troška teku kroz lanac sirovina i završavaju u cijeni gotovog zatvarača.
Kao grubo pravilo, trošak sirovina za 316 je 1,5 do 2 puta veći od troška 410, a višestruki je bio viši u razdobljima visokih cijena nikla. Za nabavu zatvarača, međutim, jedinična cijena je samo pola jednadžbe.
Ukupni trošak vlasništva mijenja sliku. Vijak 410 u suhoj unutarnjoj primjeni može trajati neograničeno dugo. Isti vijak na obalnoj fasadi možda će trebati zamijeniti u roku od jedne do dvije godine, a svaki pokvareni pričvršćivač košta trud, vrijeme zastoja i administraciju jamstva. Pričvršćivač 316 u mokroj uporabi izbjegava većinu toga, a dulji radni vijek često nadoknađuje višu nabavnu cijenu. Kupci bi 410 trebali smatrati ekonomičnim izborom samo kada to okruženje usluge doista dopušta.
Primjene pričvršćivača: kada odabrati koje
Objedinjujući svojstva, odabir za većinu projekata spojnica postaje jasan.
Odaberite 410 kada
- Spoj je u zatvorenom i suh tijekom cijelog očekivanog radnog vijeka.
- Vijak mora dodirivati vlastiti navoj u tankom metalu, plastici ili kompozitima na bazi drva.
- Otpor pogonskog momenta i otpornost na habanje bitni su kod ponovljene montaže.
- Magnetsko ponašanje je prihvatljivo ili korisno.
- Jedinični trošak je dominantno komercijalno ograničenje i potvrđeno je da je okruženje blago.
Odaberite 316 kada
- Kiša, kondenzacija, slana magla ili kemijsko ispiranje mogu doprijeti do spoja.
- Spojnica mora biti nemagnetna ili samo slabo magnetna.
- Sklop mora ostati bez korozije godinama bez održavanja.
- Primjena uključuje preradu hrane, farmaceutsku proizvodnju ili pomorsku opremu.
Za sklopove gdje jedan vijak mora bušiti, nabijati i pričvrstiti u jednom prolazu, samobušeći vijak od nehrđajućeg čelika skraćuje vrijeme instalacije i smanjuje broj potrebnih alata.
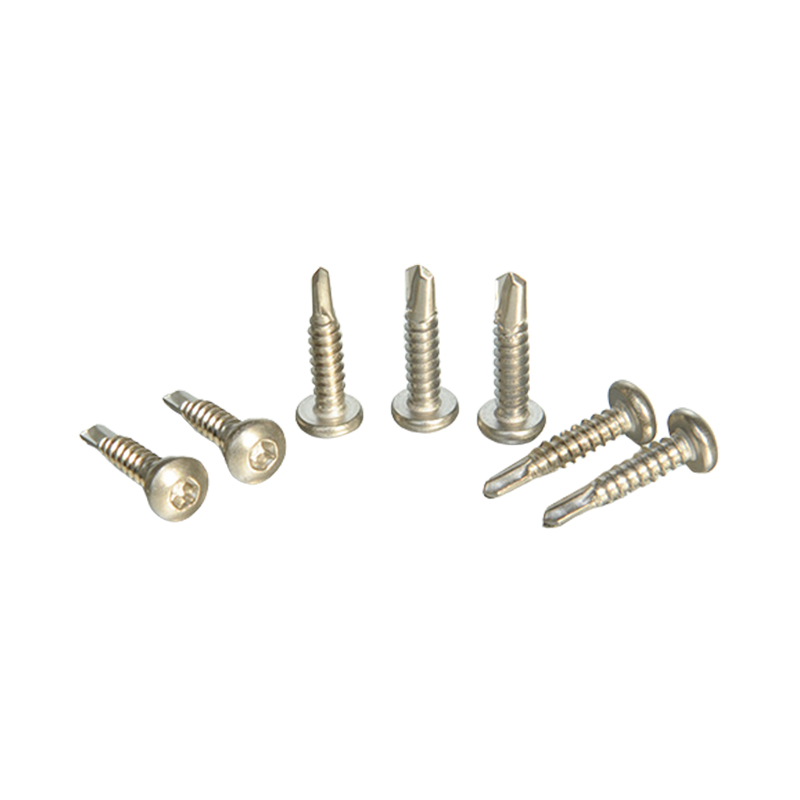 Samobušeći vijak sa šesterokutnom utičnicom od nehrđajućeg čelika Jednoprolazni pričvršćivač za bušenje i narezivanje navoja koji smanjuje vrijeme ugradnje i izmjene alata, prikladan za sklopove gdje je nehrđajući čelik specificiran i učinkovitost je važna. Pogledajte proizvod →
| Razmatranje | 410 | 316 |
|---|---|---|
| Otpornost na koroziju | Umjereno; sušiti samo u zatvorenom prostoru | Izvrsno; pomorska i kemijska služba |
| Tvrdoća | HRC 30–45 nakon toplinske obrade | HRB 80–90 u žarenom stanju |
| magnetizam | da | Jedva magnetski |
| Relativni jedinični trošak | Niska | 1,5-2,5 puta veći |
| Tipično okruženje | Zatvoreno, suho, zaštićeno | Na otvorenom, vlažno, slano, kemijski |
Popis za praktičan odabir
Prođite kroz ovih pet koraka kad god je na crtežu naveden nehrđajući čelik bez naziva kvalitete.
- Definirajte okruženje u najgorem slučaju. Ako klorid, slana magla, kondenzacija ili kemikalije za ispiranje mogu dotaknuti spoj, odaberite 316. Ako je servis suh i zaštićen, 410 ostaje održiv.
- Provjerite mehaničko opterećenje. Ako pričvršćivač stvara navoje, izrezuje vlastitu vodeću rupu ili se opetovano zateže, kaljeni 410 bolje se odupire habanju. Ako pričvršćivač samo spaja dijelove, 316 ima dovoljno čvrstoće za većinu konstrukcijskih spojeva.
- Provjerite magnetska ograničenja. Proizvodi s kompasima, magnetskim senzorima, opremom s elektronskim snopom ili osjetljivom elektronikom zahtijevaju 316.
- Izračunajte ukupni trošak, a ne jedinični trošak. Dodajte zamjenski rad, očekivani radni vijek i rizik kvara nabavnoj cijeni svakog razreda. U mokrom ili kloridnom okruženju, 410 gubi ovaj izračun gotovo svaki put.
- Potvrdite površinsku obradu. Pasivacija uklanja kontaminaciju slobodnim željezom iz alata i maziva za izvlačenje na oba stupnja. Za dodatnu granicu korozije na 410, pocinčavanje ili Dacromet premazi su praktične opcije. 316 obično ne treba dodatni premaz u normalnoj upotrebi.
U montaži velike količine, korištenje kombiniranog vijka s unaprijed sastavljenom podloškom može smanjiti broj dijelova i pojednostaviti kontrolu inventara.
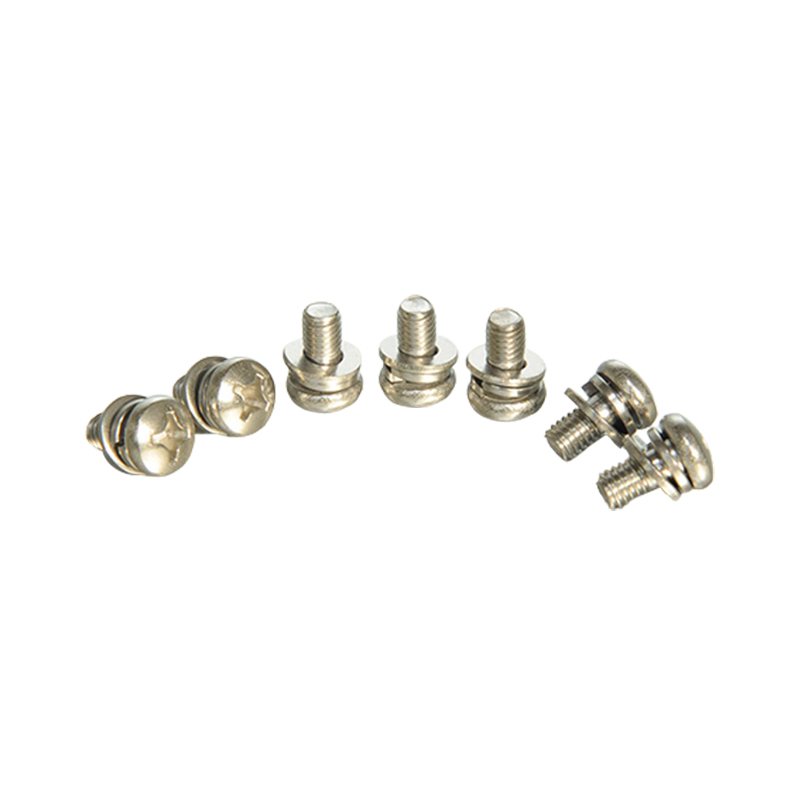 Kombinirani vijak od nehrđajućeg čelika s prethodno sastavljenom podloškom Ovaj vijak s pričvrsnom podloškom smanjuje broj dijelova i pojednostavljuje inventar u sklopu velike količine, dok usporedba 410 nasuprot 316 pomaže u usklađivanju legure s potrebama servisa. Pogledajte proizvod →
Odluka između 410 i 316 ne ovisi o tome koja je legura univerzalno bolja. To je vježba usklađivanja: uskladite 316 s korozivnom upotrebom i nemagnetskim zahtjevima, a uskladite 410 s očvrslim, suhim i troškovno osjetljivim aplikacijama.
Za prilagođene veličine, stilove glava ili posebne zahtjeve premazivanja, iskusan proizvođač zatvarača može pomoći potvrditi ocjenu prije postavljanja proizvodnog naloga.


